 English


Vous n'avez pas trouvé de produit qui vous convient ?
Contactez-nous pour les dernières nouvelles.

Un ingénieur de suspension OEM signe un dessin d’amortisseur dans la matinée. Dans l’après-midi, la même pièce se trouve dans une chambre froide à moins 40 degrés Celsius tandis qu’un dispositif shaker la pousse vers un million de cycles. C’est dans cet écart entre un dessin approuvé et des preuves fiables que réside réellement la recherche et le développement automobile. Dans le domaine de l'amortissement des véhicules utilitaires, les programmes sont rarement remportés par le concept le plus intelligent sur un toboggan. Ils sont gagnés par des pièces qui détiennent la même courbe de force sur l'unité un et sur l'unité quatre cent mille.
La conclusion précède donc le raisonnement : la valeur de la R&D dans le domaine des amortisseurs repose sur des performances validées et reproductibles et sur la discipline de fabrication qui permet de les maintenir reproductibles, et non sur la nouveauté en soi.
Demandez à dix personnes ce que signifie R&D et la plupart décriront l’invention. Dans l’ingénierie automobile, la production quotidienne est différente. Les équipes de développement fournissent trois éléments qu'un service des achats peut auditer, et chacun d'entre eux est mesurable.
Les constructeurs automobiles et leurs fournisseurs comptent parmi les plus grands investisseurs en recherche et développement au monde, et la plupart de ces dépenses sont consacrées à l'ingénierie de durabilité, aux matériaux, aux logiciels et aux capacités de fabrication plutôt qu'au style visible. Pour un fournisseur de composants, cet argent arrive sous forme d'exigences strictes : une courbe de force, un nombre de cycles de corrosion, une enveloppe de montage et une fenêtre de livraison. Les rencontrer est le travail.
Un programme d’amortisseurs passe normalement par cinq portes avant d’atteindre une chaîne de montage de camions. Chaque porte existe pour éliminer rapidement les conceptions faibles, lorsqu'une modification coûte une révision du dessin au lieu d'une reconstruction de l'outillage.
| Gate | Question principale posée | Preuve normalement produite |
|---|---|---|
| Un échantillon ou un concept | Le concept s’adapte-t-il à l’enveloppe du véhicule et atteint-il la courbe de force cible ? | Modèles CAO, premières courbes force-vitesse, contrôles d'installation sur banc |
| Échantillon B, validation de la conception | La conception peut-elle survivre à l’environnement spécifié ? | Résultats de forage de durabilité, brouillard salin et cycles de température, spécifications de charge de pétrole et de gaz |
| Échantillon C, validation du processus | La chaîne de production peut-elle répéter la conception validée ? | Études de capabilité sur les tests de force, plans de contrôle, documentation PPAP |
| Lot pilote | L'outillage, l'emboutissage et l'assemblage se comportent-ils correctement ? | Sortie au taux de fonctionnement, rendement au premier passage, analyse du système de mesure |
| SOP et surveillance sur le terrain | Le vrai service est-il à la hauteur du laboratoire ? | Suivi de la garantie, démontage des pièces retournées, enregistrements des modifications de conception |
N'importe quelle porte peut renvoyer un programme d'un pas en arrière, et c'est là le point. Un fournisseur qui ne revient jamais à une porte antérieure ne teste généralement pas assez sérieusement ou ne rend pas compte honnêtement.
Deux fournisseurs peuvent proposer la même force cible tout en construisant des véhicules très différents. Ce qui les sépare, c’est la façon dont ils contrôlent étroitement les variables autour de cet objectif.
Une bande de force de dix pour cent semble généreuse jusqu'à ce qu'elle soit appliquée sur une plage de températures, une gamme d'entrées routières et un million de cycles. Les programmes qui échouent échouent généralement sur les bords : le matin le plus froid, le pire revêtement routier, le dernier dixième de la fenêtre de tolérance, le cent millième kilomètre.
La certification à elle seule ne prouve pas grand-chose, mais le modèle qui la sous-tend est informatif. Hangzhou Justone Industry Co., Ltd, qui apparaît également sous le nom de Zhejiang Menre Shock Absorber Manufacture Co., Ltd, a construit son travail de développement dans sa propre usine plutôt que dans une usine séparée. L'entreprise existe depuis 2000, est certifiée IATF 16949 depuis 2007, a été reconnue comme une entreprise nationale de haute technologie en 2015, a vu son laboratoire désigné centre de R&D pour les entreprises de haute technologie au niveau provincial en 2016 et a été répertoriée comme entreprise pilote de démonstration à Hangzhou pour l'IoT en usine et l'Internet industriel en 2018. Sa production déclarée dépasse quatre millions d'amortisseurs par an pour un chiffre d'affaires annuel proche de 200 millions de RMB. fournissant une vingtaine de constructeurs de véhicules utilitaires dans le pays et à l'étranger.
Un détail compte plus que la liste des badges : l'entreprise estampille ses propres composants d'amortisseur. L'intégration verticale, depuis l'emboutissage jusqu'à l'assemblage fini de l'amortisseur, raccourcit la boucle entre une modification de conception et une pièce physique, et c'est précisément cette boucle qui ralentit les programmes de recherche. Pour un examen plus approfondi du côté châssis de ce travail, lisez comment fonctionnent les amortisseurs dans un châssis de camion lourd .
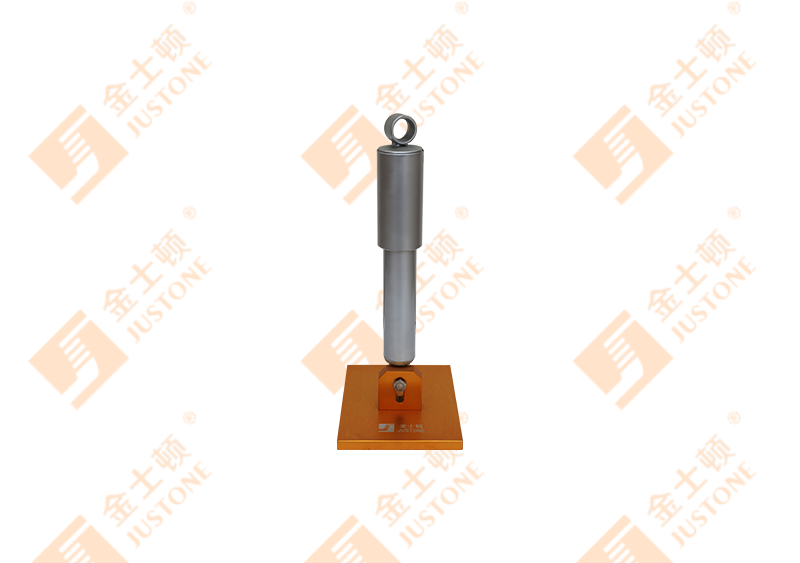 Amortisseurs de châssis de camion lourd pour fourniture OEM personnalisée Catégorie pour amortisseurs de châssis de camions lourds personnalisés/OEM, avec intervalle de remplacement et conseils de mise à niveau de suspension pour les applications de véhicules commerciaux. Voir le produit →
Les systèmes d'information sont généralement classés dans la catégorie des opérations, mais ils déterminent ce qu'une équipe de développement peut réellement prouver. Un système ERP associe un numéro de pièce à son historique de révision. Une couche MES enregistre quelle presse, quel réglage de couple et quel lot a produit un amortisseur donné. Un WMS enregistre la durée pendant laquelle un kit de joints est resté sur une étagère avant d'être installé.
Lorsqu’un client vous demande comment vous savez que l’unité quatre cent mille se comporte comme l’unité un, la réponse honnête n’est pas une phrase sûre. C'est un enregistrement traçable. Les usines qui investissent dans le MES et la gestion des entrepôts voient généralement leur cycle de développement raccourcir comme un effet secondaire, car la construction de prototypes, les exécutions pilotes et les modifications de conception transitent toutes par le même canal documenté plutôt que par courrier électronique et par mémoire.
Les amortisseurs de châssis de camion lourd retiennent l’attention, mais les pièces qu’un conducteur remarque le plus se trouvent ailleurs. Les amortisseurs de cabine contrôlent le tangage et le roulis de la cabine sur ses supports, tandis que les amortisseurs de siège gèrent une masse beaucoup plus petite à une fréquence beaucoup plus élevée. Les deux sont spécifiés dans une bande de confort étroite et dépendent tous deux de joints à faible friction, d’une charge de gaz stable et de composés de caoutchouc cohérents.
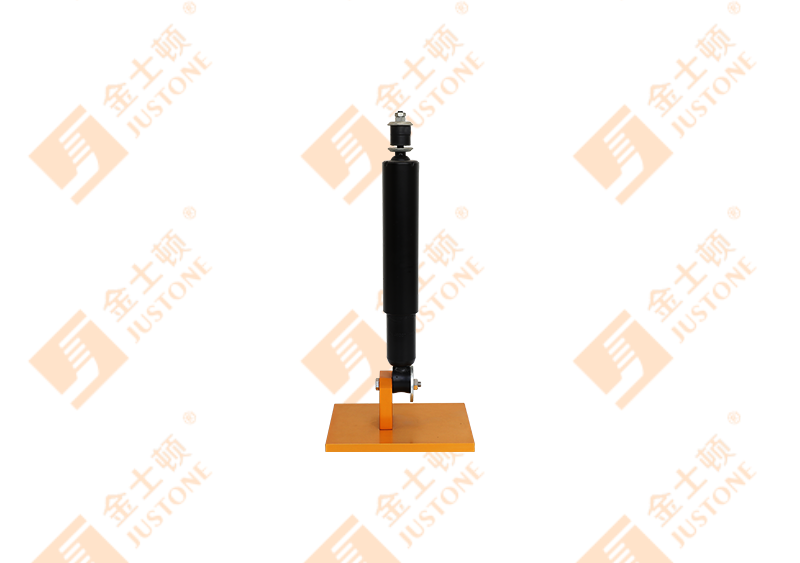 Amortisseurs de cabine et amortisseurs de cabine OEM personnalisés Parcourez les amortisseurs de cabine et les amortisseurs de cabine OEM personnalisés d'un fabricant d'amortisseurs de véhicules utilitaires desservant l'approvisionnement en gros. Voir le produit →
Les amortisseurs de remorque et les amortisseurs d'attelage de remorque fonctionnent selon un cycle de service différent : de longues périodes de déplacement régulier interrompues par des événements difficiles tels que des nids-de-poule, un freinage dans un virage et des vents latéraux. Le développement ici consiste à garder le comportement de lacet prévisible lorsque la charge est inégale, c'est pourquoi les retours sur le terrain plutôt que les données de banc décident souvent de la prochaine révision.
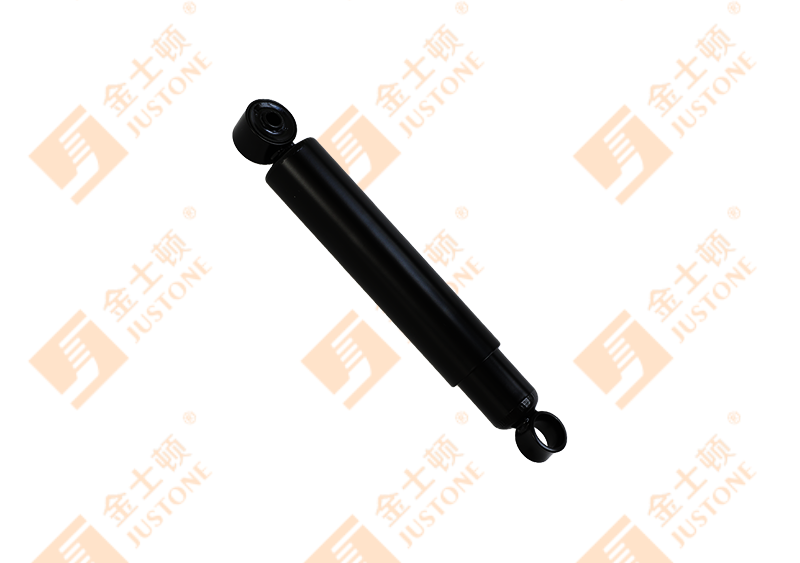 Amortisseurs de suspension personnalisés et catégories d’amortisseurs associées Catégorie pour les amortisseurs de suspension personnalisés, avec navigation par amortisseurs associés couvrant les applications de cabine, de remorque, de siège et de camions lourds. Voir le produit →
La même approche s'applique aux amortisseurs ATV, qui échangent le confort contre le déplacement des roues et la résistance à la chaleur dans des conditions poussiéreuses, et aux amortisseurs utilisés sur les trackers axiaux à montage solaire, où un tracker doit maintenir sa position contre les rafales de vent pendant des années avec presque aucun entretien. Différents cycles de service, questions de développement identiques : quelle est la charge, à quelle fréquence se répète-t-elle et quelles preuves montrent que la pièce répond toujours aux spécifications à la fin de la période de garantie ?
Une visite de l'usine vous montre les machines. Une courte réunion technique vous montre si l’ingénierie derrière eux est réelle. Six questions font l'essentiel du travail.
Un fournisseur qui répond par des documents plutôt que par des adjectifs est généralement celui qui tient encore ses promesses deux ans après la lettre de nomination.
La recherche et le développement automobile ne sont pas un département ou une affiche sur un mur. C'est la chaîne qui relie une courbe de force sur un écran à un camion qui roule encore correctement sur huit cent mille kilomètres, et elle ne tient que si chaque maillon est testé, documenté et reproductible. Les acheteurs qui considèrent cette chaîne plutôt que la présentation comme le produit ont tendance à récolter beaucoup moins de surprises, et les fournisseurs organisés autour fabrication d'amortisseurs pour véhicules commerciaux sont construits pour le raccourcir.
Contactez-nous pour les dernières nouvelles.
Droit d'auteur @ Hangzhou Justone Industry Co., Ltd.
 Fabricants d’amortisseurs de véhicules commerciaux OEM
Usine d'amortisseurs de voiture en gros
